

Szia! Injekciós gépek szállítójaként gyakran kérdeznek tőlem a befecskendezési sebességről és annak beállításáról. Szóval, merüljünk bele.

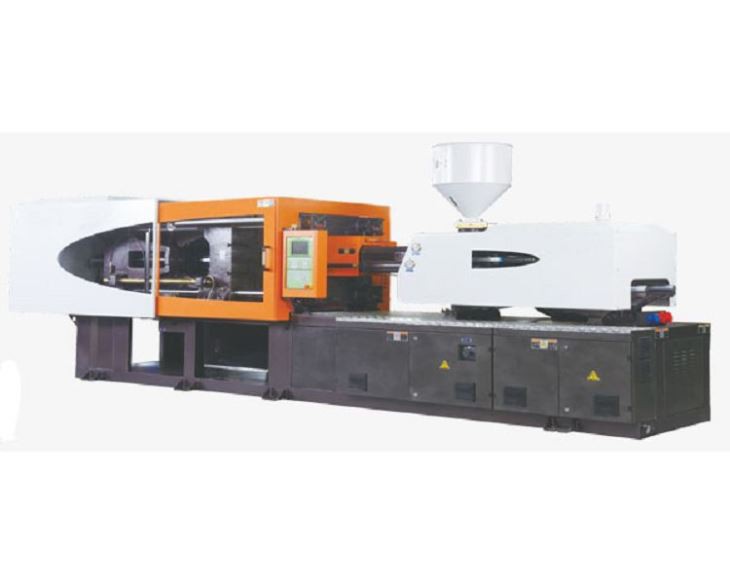
Mekkora a befecskendező gép befecskendezési sebessége?
Először is, mi is pontosan a befecskendezési sebesség? Egyszerűen fogalmazva, a fröccsöntési sebesség azt jelenti, hogy az olvadt műanyag milyen gyorsan tolódik be a formaüregbe a fröccsöntési folyamat során. Általában milliméter per másodpercben (mm/s) mérik.
A befecskendezési sebesség nagymértékben befolyásolja a végtermék minőségét. Ha a sebesség túl lassú, a műanyag elkezdhet lehűlni, mielőtt teljesen kitölti a formát. Ez olyan problémákhoz vezethet, mint a rövid felvételek (ahol az alkatrész hiányos), vetemedés vagy rossz felületi minőség. Másrészt, ha a befecskendezési sebesség túl magas, az olyan problémákat okozhat, mint például a túlzott zsibbadás (ahol a műanyag kiszivárog a formavarratokból), a szaggatás (ahol a műanyag kígyószerű mintát képez a formában), vagy akár magának a formának a károsodása.
Gondoljunk a különböző típusú termékekre. Vékony falú alkatrészekhez általában nagy befecskendezési sebesség szükséges. Ennek az az oka, hogy a vékony falú területeket gyorsan fel kell tölteni, mielőtt a műanyag elveszítené folyóképességét. Vegyük például a mobiltelefon-tokokat. Nagyon vékony falakkal rendelkeznek, és a kiváló minőségű felület eléréséhez viszonylag nagy befecskendezési sebességre van szükség. Ezzel szemben a vastag falú alkatrészeknek kisebb befecskendezési sebességre van szükségük, hogy biztosítsák az egyenletes hűtést és megakadályozzák a repedéshez vezető belső feszültségeket.
Hogyan ér el egy befecskendező gép különböző befecskendezési sebességeket?
A befecskendező gépek hidraulikus vagy elektromos rendszerrel vannak felszerelve, amelyek szabályozzák a csavar mozgását, amely az olvadt műanyagot a formába nyomja. A hidraulikus rendszerekben a hidraulikafolyadék áramlási sebessége határozza meg a csavar sebességét. Az áramlásszabályozó szelep beállításával a kezelő növelheti vagy csökkentheti a csavart meghajtó hidraulikus hengerhez áramló folyadék mennyiségét. Ez viszont megváltoztatja a befecskendezési sebességet.
Az elektromos befecskendező gépeknél a fordulatszámot szervomotor szabályozza. A szervomotor pontosan szabályozza a csavar forgását és lineáris mozgását. A vezérlőrendszer jeleket küld a szervomotornak, megmondva neki, milyen gyorsan kell mozgatni a csavart. Ez magas szintű pontosságot és ismételhetőséget biztosít.
A gyártók ezeket a rendszereket rugalmasra tervezik. Megértik, hogy a különböző termékek és anyagok eltérő befecskendezési sebességet igényelnek. Függetlenül attól, hogy aMűanyag fröccsöntő gépáltalános célú műanyagokhoz vagy egyFröccsöntő gépek PET-előformákhoz, a befecskendezési sebesség az Ön igényei szerint állítható.
A befecskendezési sebesség beállításakor figyelembe veendő tényezők
Most beszéljünk arról, hogyan kell megfelelően beállítani az injekciós sebességet. Számos tényezőt kell szem előtt tartania.
Anyagtulajdonságok
A különböző műanyagok eltérő áramlási jellemzőkkel rendelkeznek. Például a polipropilén (PP) viszonylag alacsony viszkozitású műanyag, ami azt jelenti, hogy könnyen folyik. Így nagyobb fröccsöntési sebességet használhat a PP-alkatrészek fröccsöntésekor a problémák nagy kockázata nélkül. Éppen ellenkezőleg, a nagy viszkozitású műanyagok, például a polikarbonát (PC) lassabb befecskendezési sebességet igényelnek. A PC-hez való túl nagy sebesség túlzott nyírófeszültséget okozhat, ami a műanyag elszíneződéséhez és tönkremeneteléhez vezethet.
Formatervezés
Az öntőforma kialakításának összetettsége a befecskendezési sebességet is befolyásolja. A bonyolult részletekkel vagy vékony csatornákkal rendelkező formáknál gondosan beállított befecskendezési sebességre van szükség. Ha az öntőforma hosszú, vékony futószalagokkal rendelkezik, nagyobb injektálási sebességre lehet szükség, hogy a műanyag elérje a forma minden részét, mielőtt megszilárdulna. Ha azonban a forma nagy üregekkel és vastag falakkal rendelkezik, a lassabb sebesség segíthet megelőzni a túlpakolást és csökkenteni a belső feszültségeket.
Termékkövetelmények
A termék végső követelményei nagy szerepet játszanak a befecskendezési sebesség meghatározásában. Ha a terméknek szigorú esztétikai követelményei vannak, mint például a fényes felület, akkor a befecskendezési sebességet be kell állítani, hogy biztosítsa a műanyag egyenletes áramlását. A nagy sebességű befecskendezés néha felületi hibákat okozhat, ezért egyensúlyt kell találni.
Lépésről lépésre Útmutató a befecskendezési sebesség beállításához
Íme egy általános útmutató a befecskendezési sebesség beállításához az injekciós gépen:
- Kezdeti beállítás: Kezdje azzal, hogy olvassa el az anyag gyártójának a befecskendezési sebességtartományra vonatkozó ajánlásait. Ez jó kiindulópontot ad. Például, ha aSERVO MOTOR PET előforma műanyag fröccsöntő gépPET-előformák készítéséhez a PET-gyanta szállítója megadhat egy javasolt injektálási sebességtartományt.
- Próbafutások: Végezzen néhány próbaüzemet különböző befecskendezési sebességekkel az ajánlott tartományon belül. Ügyeljen az öntött alkatrészek minőségére. Keresse rövid lövések, villogás vagy egyéb hibák jeleit.
- Finomhangolás: A próbaüzemek eredményei alapján végezzen kis módosításokat a befecskendezési sebességen. Ha rövid lövéseket észlel, kissé növelje a sebességet. Ha villog, csökkentse a sebességet.
- Monitoring és következetesség: Folyamatosan figyelje a folyamatot a gyártás során. Ügyeljen arra, hogy a befecskendezési sebesség egyenletes maradjon, hogy az egyes alkatrészek minősége azonos legyen.
A befecskendezési sebesség beállítása a gyakorlatban
Vegyünk egy valós példát. Tegyük fel, hogy műanyag fröccsöntő gépet használ autóbelső alkatrészek gyártásához. Ezek az alkatrészek általában vastag és vékony szakaszok kombinációjával rendelkeznek. Kezdje a befecskendezési sebességgel az Ön által használt műanyagtípushoz ajánlott tartomány közepén.
Az első próbaüzem során észreveszi, hogy a vékony részek nem töltődnek be teljesen. Tehát növelje egy kicsit az injekció sebességét. A következő teszt azt mutatja, hogy bár a vékony részek már meg vannak töltve, a széleken van némi villogás. Ez azt jelzi, hogy a sebesség túl nagy lehet. Ezután enyhén csökkenti a fordulatszámot, amíg el nem éri a tökéletes egyensúlyt, ahol az alkatrész minden része meg van töltve, és nincsenek látható hibák.
Miért válassza befecskendező gépeinket a befecskendezési sebesség szabályozásához?
Injekciós gépeinket a legkorszerűbb technológiával terveztük. Legyen szó hidraulikus vagy elektromos modellünkről, a befecskendezési sebesség precíz szabályozását kínáljuk. A vezérlőrendszerek felhasználóbarátak, lehetővé téve, hogy minden tapasztalattal rendelkező kezelő könnyen beállítsa a befecskendezési sebességet a különböző követelményeknek megfelelően.
Átfogó képzést és értékesítés utáni támogatást is biztosítunk. Szakértői csapatunk segíthet meghatározni az optimális befecskendezési sebességet az adott termékeihez és anyagaihoz. Gépeinkkel folyamatosan kiváló minőségű fröccsöntött alkatrészeket érhet el, csökkentve a hulladékot és növelve a termelés hatékonyságát.
Ideje felvenni velünk a kapcsolatot az injekciós gépekkel kapcsolatos igényeivel
Ha befecskendező gépet szeretne vásárolni, vagy segítségre van szüksége a befecskendezési sebesség beállításához meglévő gépén, készséggel állunk rendelkezésére. Széles termékválasztékunk, többek közöttMűanyag fröccsöntő gép,Fröccsöntő gépek PET-előformákhoz, ésSERVO MOTOR PET előforma műanyag fröccsöntő gép, különféle gyártási követelményeknek felel meg.
Ne habozzon kapcsolatba lépni velünk, hogy tanácsot kérjünk fröccsöntési igényeiről. Dolgozzunk együtt, hogy megtaláljuk a legjobb megoldásokat vállalkozása számára, és csúcsminőségű eredményeket érjünk el a termelésben.
Hivatkozások
- "Fröccsöntési kézikönyv" - O. Olajide
- „Műanyagfeldolgozási technológia” – Különféle iparági szakértők hozzászólásai